工件位置错误
工件坐标系设错或毛坯装夹偏位,往往在第一刀时才发现,而那时零件已经报废。SPC 在机床动起来之前就能发现。

高性能,合理价格
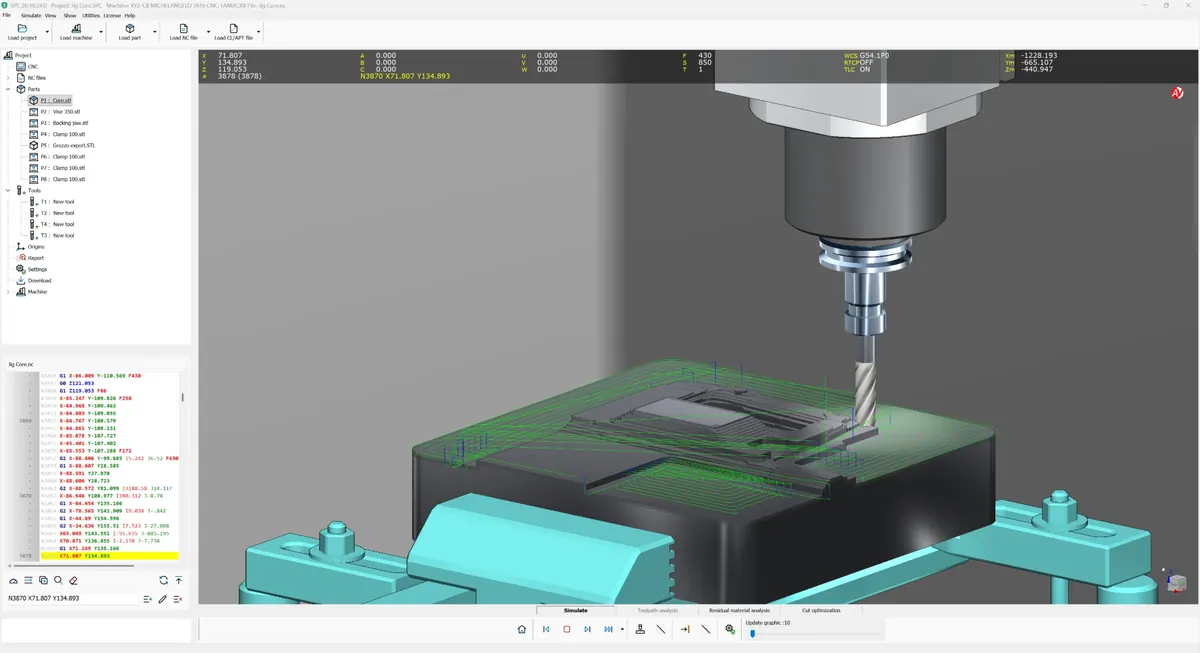
工件位置错误、刀具折断、主轴头撞上夹具:SPC 在切下第一片切屑之前就让您看到。它以您机床的真实运动学仿真您真实的 G 代码,为您省下废品、刀具和停机时间。
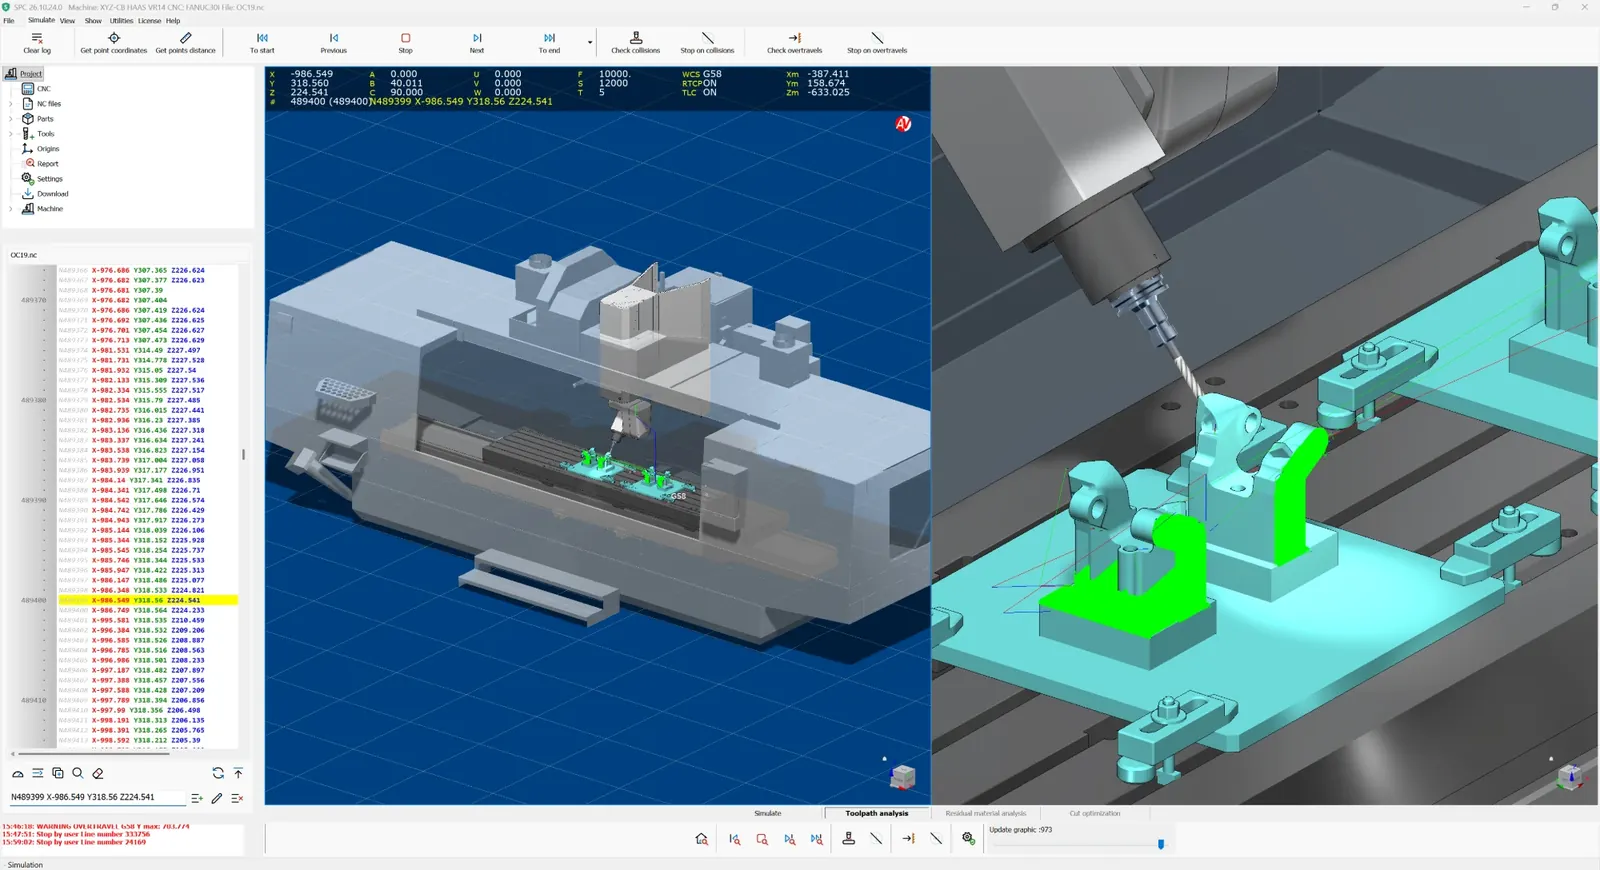
工件坐标系设错或毛坯装夹偏位,往往在第一刀时才发现,而那时零件已经报废。SPC 在机床动起来之前就能发现。
刀具伸出过短、刀柄撞上侧壁、快速移动扎进材料:每一次断刀都意味着成本、停机,往往还有一个报废的零件。SPC 逐段为您标出。
主轴头撞上夹具,意味着主轴返修、数天停机和延误交货。有了 SPC,碰撞只发生在屏幕上,不花一分钱。
告别空运行、10% 倍率和时刻按在急停上的手指。程序在办公室完成验证,机床照常生产。
一根需要返修的主轴、一个撞弯的夹具、一块报废的钛合金毛坯:其中任何一项的代价都高于这款仿真软件。SPC 在第一次拦下错误时就已回本,此后在每一个程序上为您工作。
它不是根据 CAM 数据近似刀路,而是读取机床真正要执行的 G 代码——使用您控制器的方言,包含变量和子程序——并在您机床的完整模型上运行。专业性能,投入合理。
为 Fanuc 0i/30i、Heidenhain TNC 640、Siemens Sinumerik 840D/sl、通用 ISO 以及众多其他控制系统提供专用解析器,支持子程序、变量和表达式。仿真与机床之间没有意外。
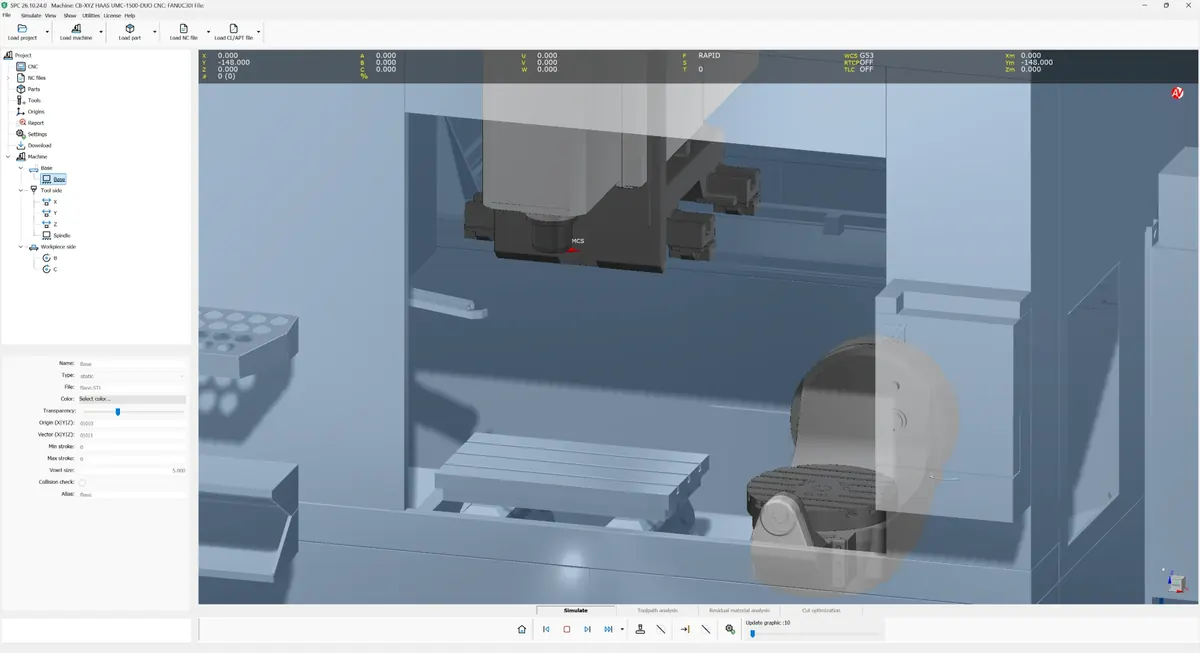
直线轴与旋转轴、RTCP、刀具长度补偿以及 G54–G59 坐标系:五轴与倾斜平面加工均按真实几何进行仿真。连续回转的旋转轴与机床上一样走最短路径。
高速检测引擎在整个程序中将刀具、刀柄和主轴头与毛坯、夹具及机床结构逐一比对。刀具始终与夹具进行碰撞检查,任何被遗忘的压板都逃不过。
逼真的材料去除:每道工序后都能看到边缘清晰、细节精确的成形零件,而不只是刀具经过的路径。
支持线框、消隐线和实体三维显示,并借助显卡加速碰撞检测与材料去除。可沿 X、Y、Z 或刀具轴向剖切查看,配有导航立方体、带两个独立相机的分屏视图,以及与主视图并排的刀具视角。逐对象透明和活动对象高亮让复杂装夹也一目了然,大型项目也能快速打开。
支持各种方言语法高亮的 NC 编辑器,与三维仿真双向同步:发现错误、修改、重新运行。
包含平底、球头、圆鼻、锥度和棒棒糖铣刀以及自定义刀柄并带三维预览的刀具库,另有向导用于配置机床的运动学、行程和几何。可直接在三维中移动和旋转零件、夹具和毛坯,一旦接触即自动停止。
按刀具和坐标系统计碰撞、超程以及距离和时间:每个经过验证的程序也都有完整记录。
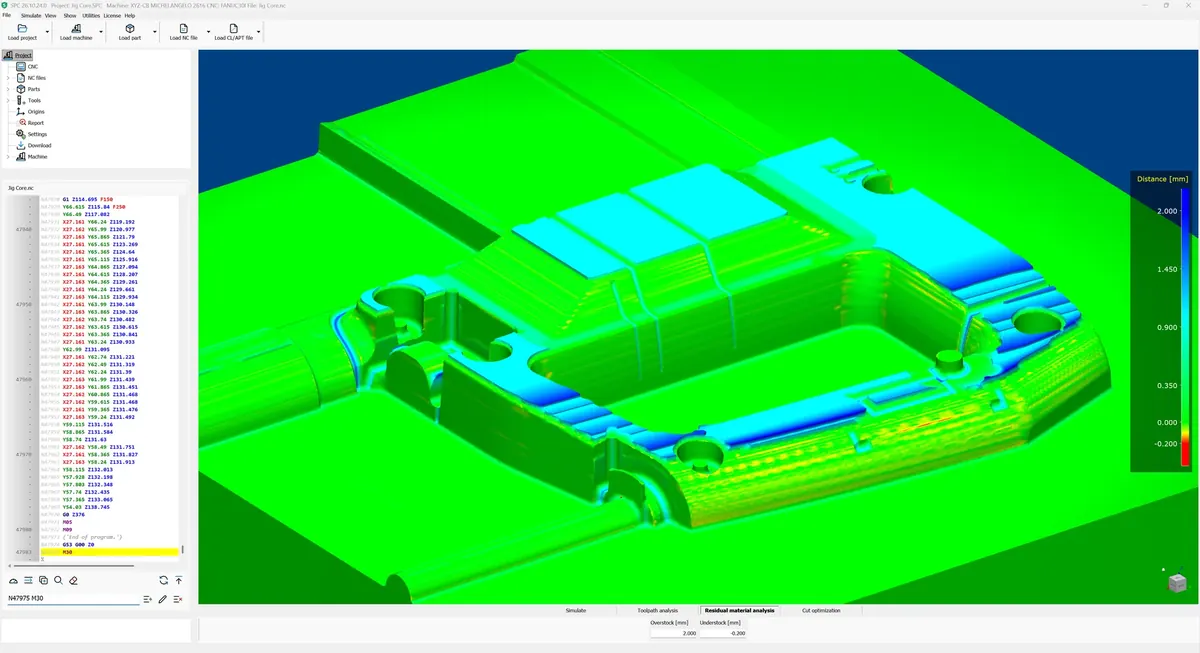
残料分析将加工后的毛坯与零件模型进行比较,并按距离着色:吻合处为绿色,留有余料处为蓝色,过切处为红色。阈值以毫米设定,零件送检之前,一眼就能看出哪里还缺一道精加工。可选功能。
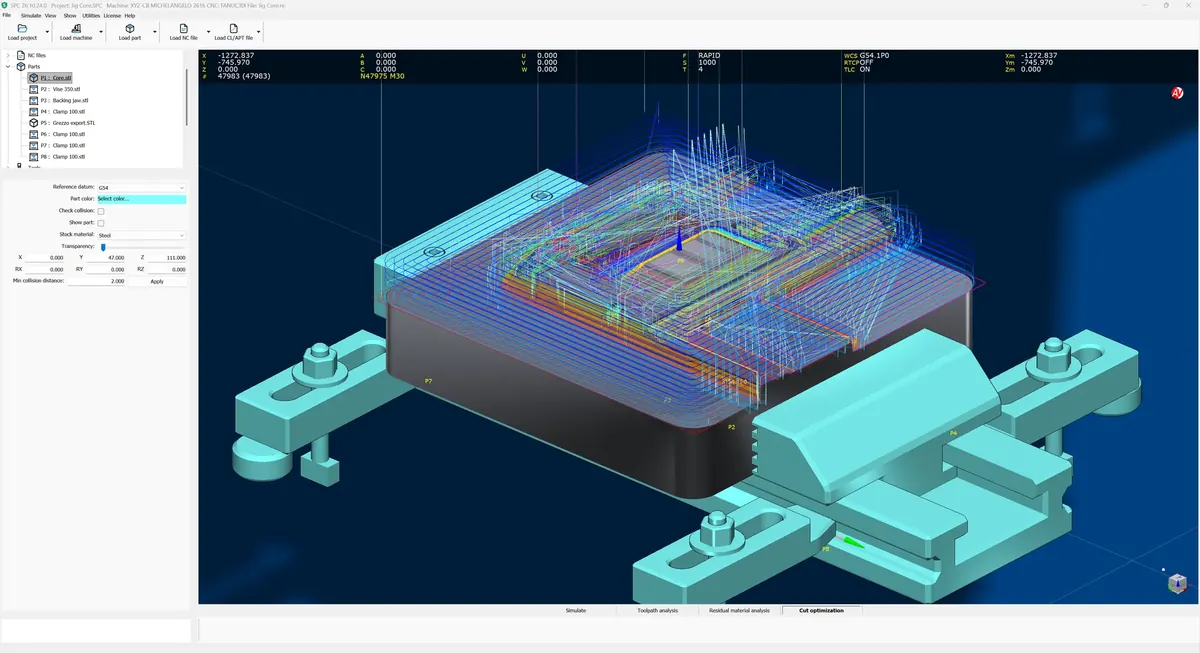
切削优化根据所加工的材料和程序中的刀具,在主轴能力范围内,为每把刀具建议切削速度、每齿进给量和材料去除率。点击一下,新的 F 和 S 就直接写入程序:循环更高效,每把刀具都在其能力范围内工作。可选功能。
您的机床、您的零件、您的 G 代码:尽在一个屏幕上。
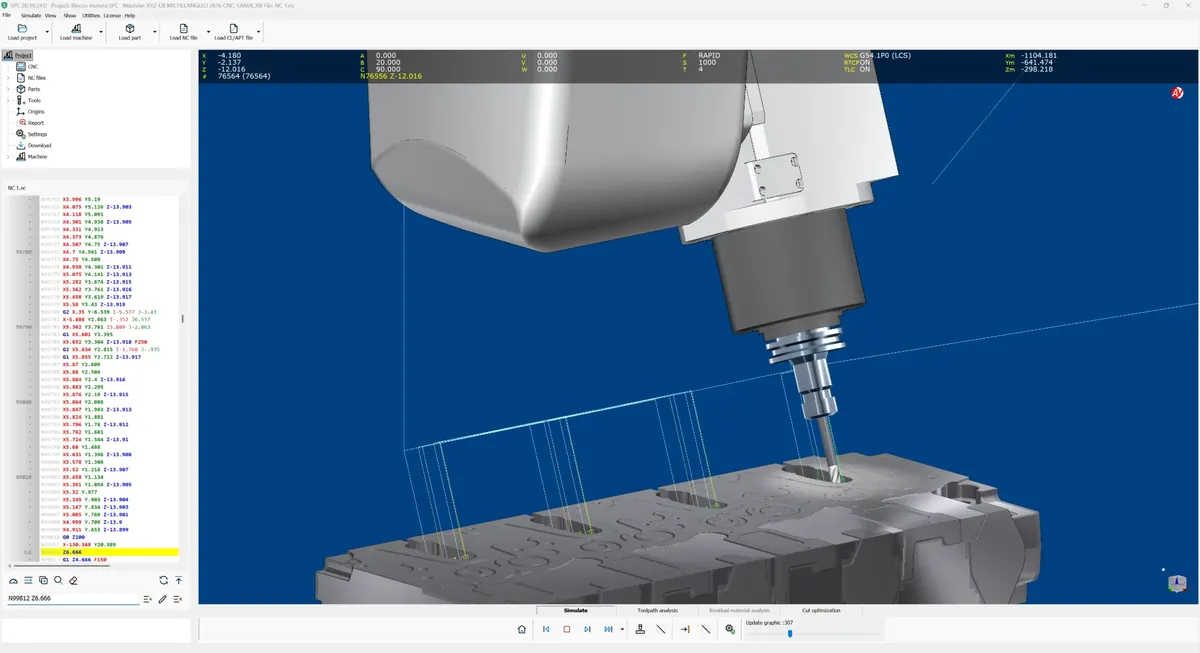
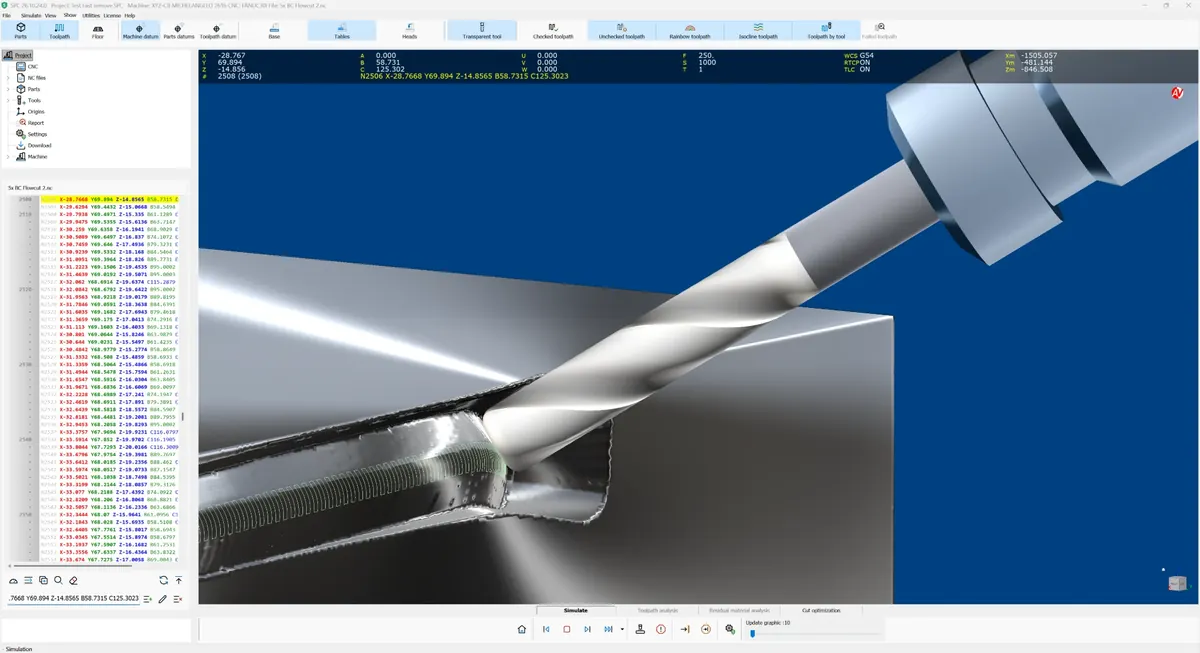
SPC 对 CL/APT 文件调用 SPP,等待后处理完成,然后把 G 代码直接载入仿真,CL 文件中的刀具也已自动定义。一步到位,无需复制粘贴,杜绝抄写错误。
了解 SPP →
可定制、强大、快速
SPP 把您的 CAM 输出转换为适合您机床和控制器的干净、正确的 G 代码:Fanuc、Heidenhain、Siemens Sinumerik 或任何其他控制系统。无需手工修改,没有抄写错误,不必在机床旁修改程序。
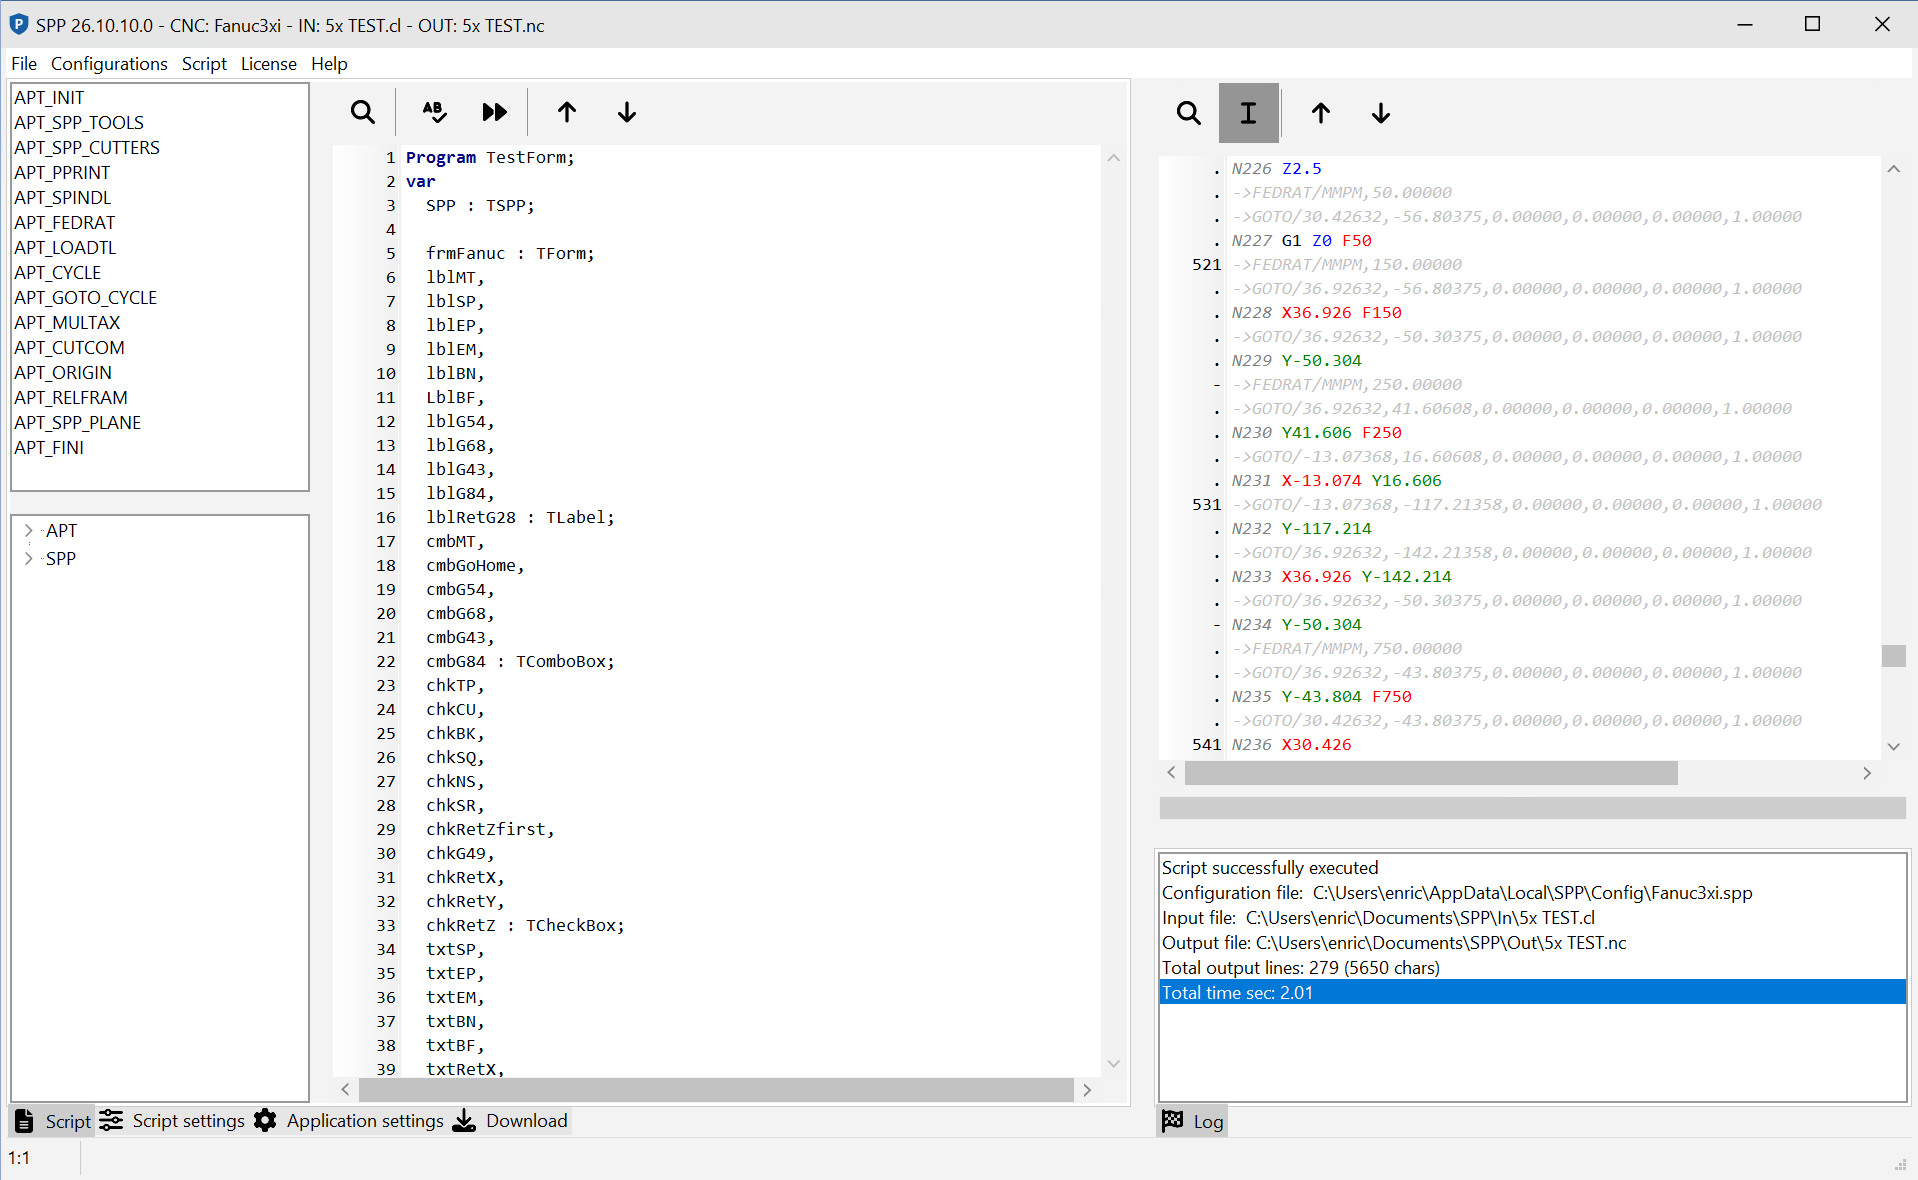
每一次手工修改程序,都埋下一个潜在错误。SPP 为您的控制器生成正确的代码,送到机床的只有您编制的内容。
新机床、新控制器、客户的新要求:用僵化的后处理器要等上几周。用 SPP,只需修改一个配置文件,一个下午就能重新投产。
钻孔、攻丝、换刀和冷却液都按您控制器期望的格式输出。错误的循环不会再折断钻头。
SPC 接过 SPP 生成的 G 代码并立即仿真:错误在办公室就被发现,而不是在第一个零件上。
每台机床都是一个配置文件:运动学、数字格式、地址字母、G/M 代码。逻辑由可阅读、可修改的内嵌脚本定义。当某个循环需要特殊程序段时,修改的是脚本,而不是软件。
结果是:一个工具覆盖车间里所有机床,程序无需修改即可使用,新机床几小时而不是几周就能投产。专业性能,投入合理。
每台机床都是一个 .spp 文件,包含运动学、轴行程、格式和 G/M 代码。新的控制器变体只是一份新配置,而不是新软件。
后处理逻辑写在易读的脚本中。任何 APT 指令都可以用同名函数重新定义:机床如何动作,由您决定。
GOTO、ARCMOV/ARCDAT、CYCLE、RAPID、LOADTL、SPINDL、FEDRAT、COOLNT、MULTAX、TOOLNO 等等:完整的 APT/CL 词汇。
点钻、深孔钻、攻丝、铰孔、镗孔和断屑都会转换为适合您控制器的正确固定循环,无需手工拼凑 G 代码。
平面分析把刀轴相同的连续运动归入一致的工作平面,并收集零件包络和刀具使用情况:这是干净五轴输出的基础。
断点、单步跳过、单步进入,以及显示刀具位置、当前代码和机床运动学的监视面板:像开发程序一样开发后处理器,而不是反复试错。
SPP.exe 可无人值守运行,配置、输入和输出均作为参数传入:可从 CAM 的后处理按钮、脚本或直接从 SPC 调用。
输出格式化、G/M 代码、固定循环、运动学与 4x4 矩阵、刀具数据、字符串、数学和向量函数:脚本所需一应俱全。
SPP 生成的 G 代码正是 SPC 要仿真的内容。SPC 对 CL/APT 文件调用 SPP,并把结果连同 CAM 程序的刀具列表一起载入三维验证:从 CAM 到机床,无需手动步骤,没有意外。
了解 SPC →
极致灵活,极简管理
由 SPC 与 SPP 共享的网络授权池:谁需要谁就取用,谁用完谁就释放。无需加密狗,没有闲置授权,不浪费时间。
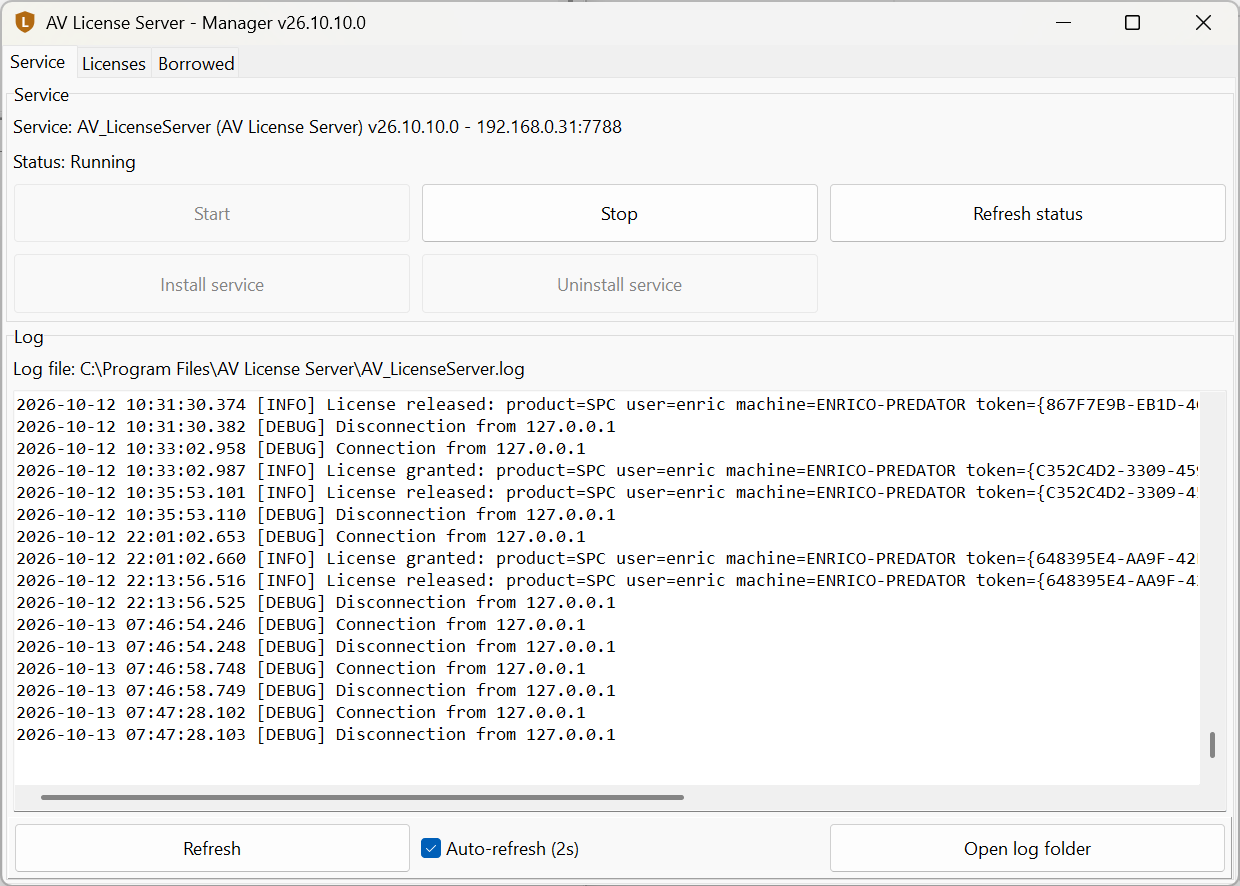
CAM 编程员、机床操作员、第二班次:共享同一批席位。您只需购买同时使用的数量,而不是每台电脑一个。
没有需要来回插拔、可能丢失或损坏的硬件锁。网络中的每个工位连接服务器即可开始工作。
程序崩溃、网络中断、电脑关机:席位会在几秒内自动恢复可用,无需找任何人处理。
轻量级 Windows 服务,无需数据库:安装一次即可放心使用。重启后绝不会留下卡住的会话。
车间不需要为每个大部分时间闲置的工位各配一个授权。它需要的是数量合适的并发席位,网络中任何人都能使用,有人关闭程序就立即释放。
LM - License Manager 正是这样工作的:9:00 释放的席位,9:01 就能给同事使用。少买授权,也不必麻烦管理员。
网络席位适合大多数车间。对于其他情况,还有两种为 SPC 和 SPP 授权的方式。
要去客户现场、在机床旁或在家工作?按需要的天数从服务器借用一个席位:没有网络连接,SPC 和 SPP 也能继续运行。在您归还或借用到期之前,该席位一直为您保留,之后会自动回到同事们的共享池中。借用的最长期限由管理员决定。
只有一台电脑,或某个工位从不连接车间网络?单机许可证只在这台电脑上启用 SPC 或 SPP,无需安装 License Server。把 License 窗口中显示的计算机代码发给我们,然后导入我们发回的许可证文件即可。
一台服务器即可为整个网络提供配置数量的 SPC 与 SPP 并发会话。无需逐台电脑管理授权文件。
每个授权都绑定到服务器,并针对特定产品、席位数和有效期签发:权限清晰,尽在掌控。
客户端以很短的间隔发送心跳。一旦会话中断,其席位会在几秒内被回收。
对于提供试用的产品,若找不到有效授权,服务器会自动授予试用期:立即评估,无需繁琐手续。
授权到期前会提醒用户:续订可以提前计划,而不是在周一早上让生产停摆。
图形化管理器可启动、停止和监控服务,并提供实时日志。状态保存在内存中并可自动重建:无需维护数据库。